雙節雙節距鏈輪配孔孔
- 軸孔、鍵槽、絲錐孔由本公司加工後發貨。
- 不需要客人麻煩的追加工程,可以直接使用。
- 可從設定的加工內容中自由選擇。
特性
- ·軸孔加工及鍵槽加工內容以商品名進行編碼,可正確傳達客戶安排的內容。
- ・配孔圖紙庫可讓客戶提前使用圖紙查看訂單詳情。 (請參閱上方橫幅。)
- ·軸孔、鍵槽、螺絲孔等已加工完成,客人到達後可直接使用。
註)選定鏈輪規格時
·需要選擇與客戶的使用環境和使用的鏈條規格相對應的鏈輪規格。詳細內容請參照各種鏈條和鏈輪的匹配表。
需要軸承孔加工時請點擊此處 需要鋼、不鏽鋼以外的材質或表面處理時,此產品為特形品,請向我們咨詢。產品目錄、使用說明書
型號表示例
| 雙節距鏈輪 | |||||||||||||
| RF2060S-1B1100T | Q | - | H | 030 | N | - | J | 08 | D2 | M06 | - | H1 | -K |
| | 本體型號 |
| | | |
| | | |
| 軸孔直徑 mm |
| | | | | |
| | | |
| 鍵槽寬 mm |
| | | |
| 螺絲孔尺寸 |
| 並列符號 (5) |
| 表面處理 (6) |
|||
| 齒頂硬化 無:無齒頂硬化 Q:齒頂硬化 |
軸孔公差 (1) |
鍵槽公差 (3) |
螺絲孔加工規格 (4) |
||||||||||
| 軸孔倒角 (2) |
|||||||||||||
| (1) 軸孔公差 | (2) 軸孔倒角 | (3) 鍵槽公差 | (4) 攻絲孔加工規格 |
|---|---|---|---|
|
H:H7 G:G7 M:M7 |
N:椿本標準 A:C1 B:C2 C:C3 |
W:無 J:新JISJs9 P:新JISP9 F:舊JISF7 E:舊JISE9 |
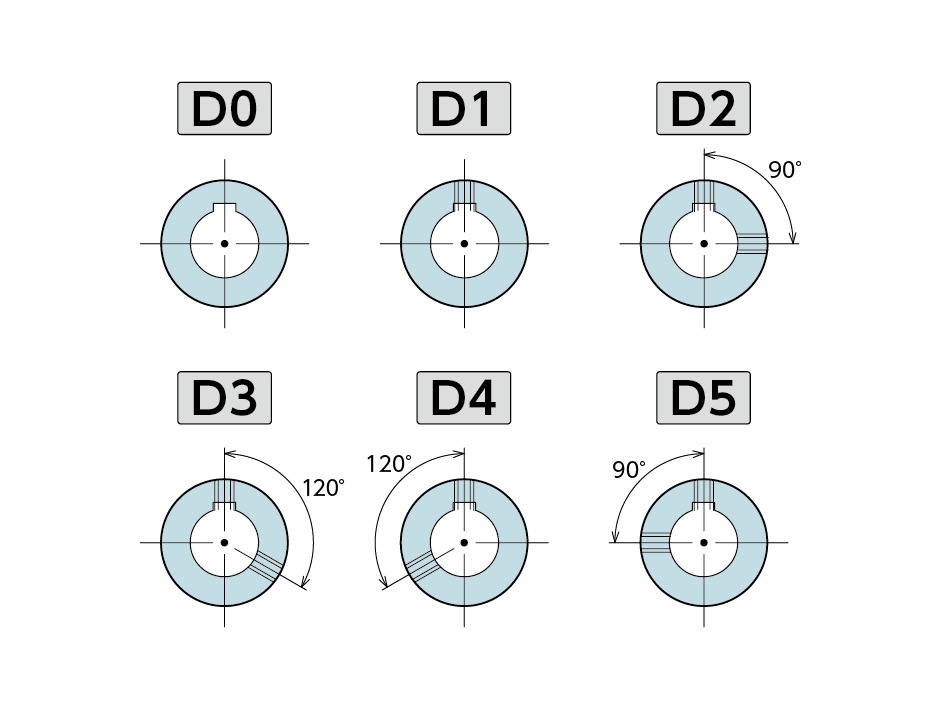
* H1 和 H3 並聯使用的接頭佈置方式為 |
| (5) 並列符號*2個為一組 | (6) 表面處理 |
|---|---|
輪轂安裝方向示意圖 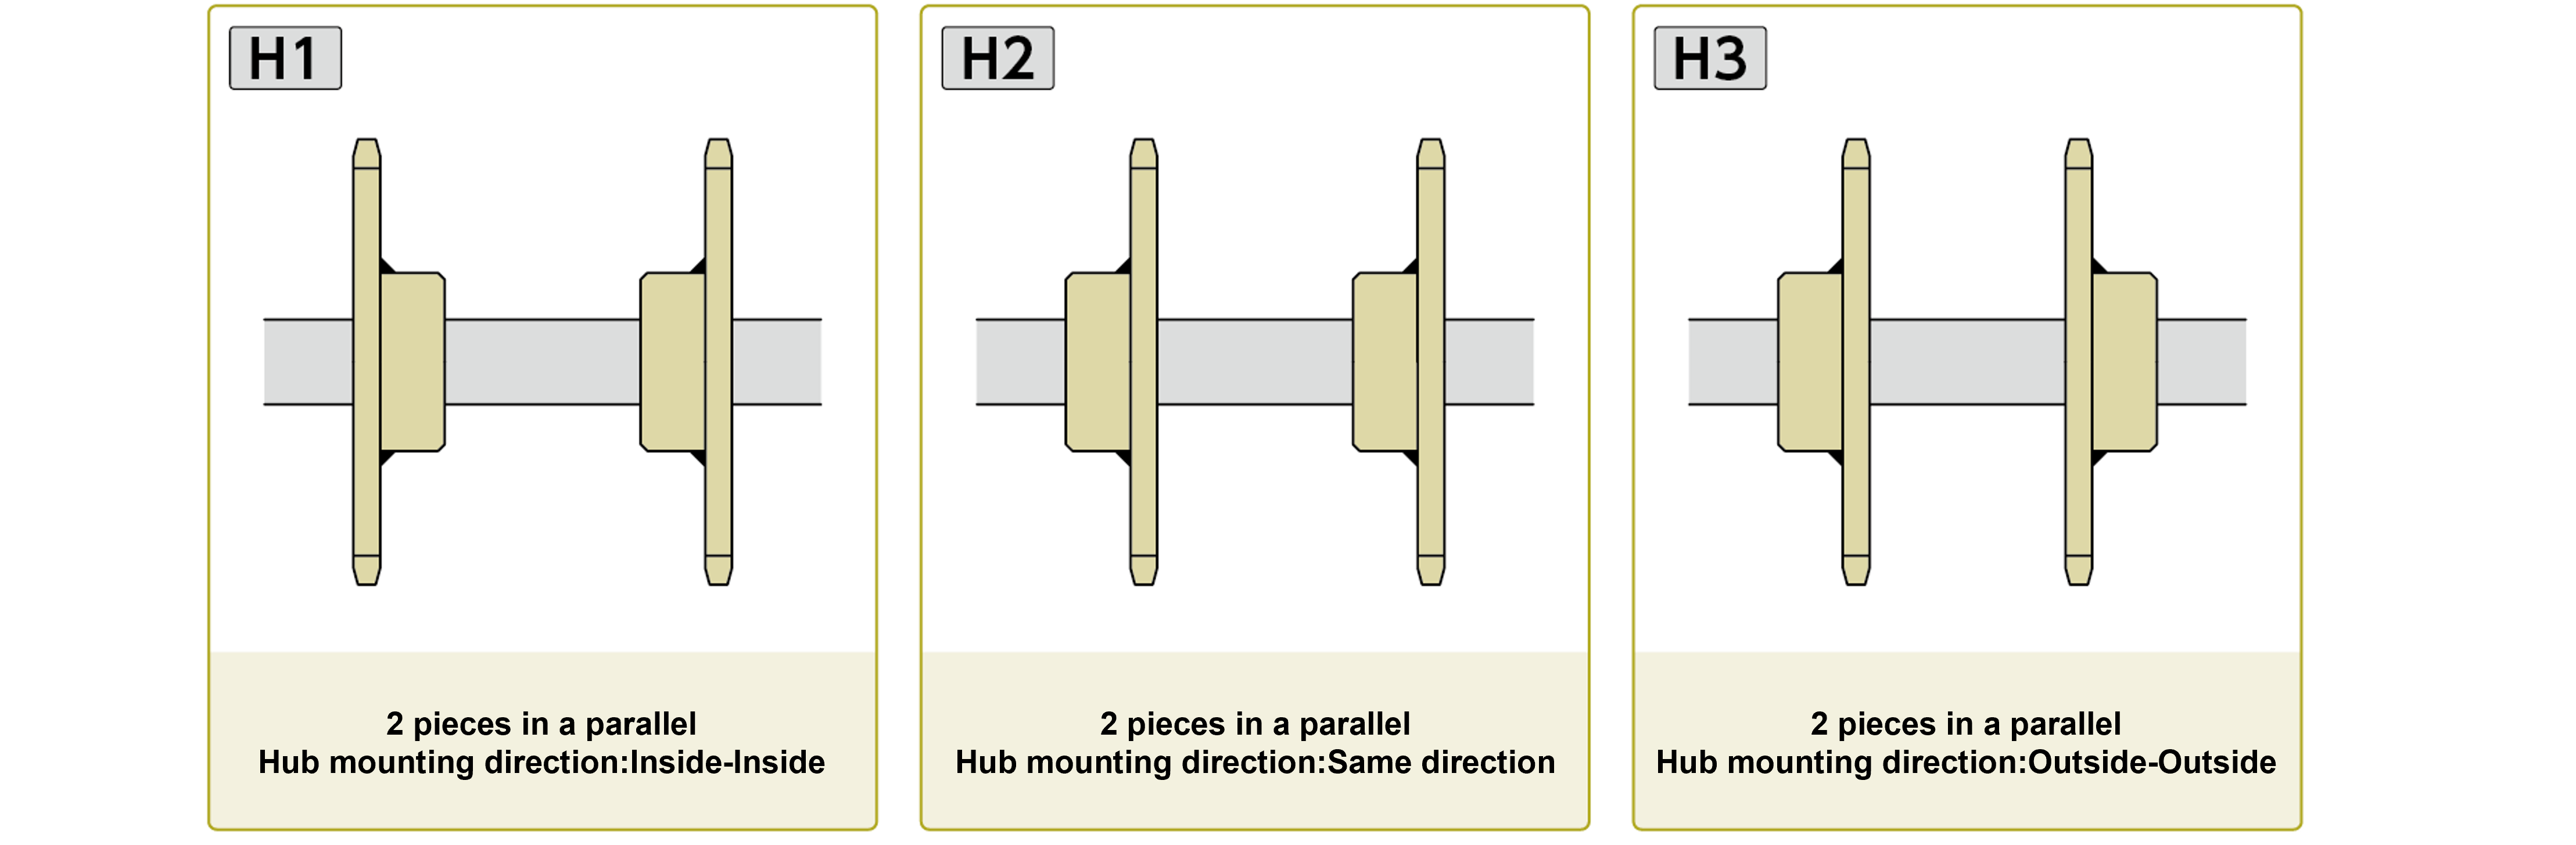
*對於 H1 和 H3,半數對稱。 半數對稱 平行使用的一般鏈輪對稱加工攻絲佈置。 示例:□□□對於D2M16-H1 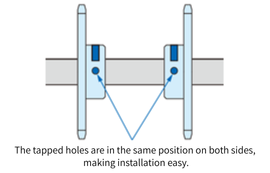
|
無備註:無 B:黑色氧化處理 K:化學鍍鎳磷 C:電鍍鋅(三價鉻酸鹽處理) |
商品一覽表
短交貨期產品
這是對底孔型庫存商品的額外加工工序,因此請在訂購前檢查庫存。
◎...需要表面處理 ○...需要軸孔加工 △...需要軸孔加工(加工有限制)
藍色部分為齒頂硬化規格,淺藍色部分為齒頂非硬化規格,無色部分為齒頂非硬化規格(可添加齒頂硬化處理)。
雙節雙節距鏈輪
| 滾子形式 品種/齒數 |
鋼材 | 不鏽鋼 | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| S | R | S | R | ||||||||||||||||||
| RF2040S | RF2050S | RF2060S | RF2080S | RF2100S | RF2120S | RF2160S | RF2040R | RF2050R | RF2060R | RF2080R | RF2100R | RF2120R | RF2160R | RF2040S | RF2050S | RF2060S | RF2080S | RF2040R | RF2050R | RF2060R | |
| 912T | ◎ | ◎ | ◎ | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | ||||||||||
| 1000T | ◎ | ◎ | ◎ | ◎ | |||||||||||||||||
| 1012T | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | |||||||||||||
| 1100T | ◎ | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | ○ | |||||||||||
| 1112T | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | |||||||||||||
| 1200T | ◎ | ◎ | ◎ | ◎ | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | ○ | ○ | ○ | ||||||
| 1212T | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ○ | |||||||||||||
| 1300T | ◎ | ◎ | ◎ | ◎ | ○ | ○ | ○ | ||||||||||||||
| 1400T | ◎ | ◎ | ◎ | ◎ | |||||||||||||||||
| 1500T | ◎ | ◎ | ◎ | ◎ | |||||||||||||||||
| 1600T | ◎ | ◎ | ◎ | ◎ | |||||||||||||||||
倍速鏈條鏈輪
| 品種/齒數 | 鋼材 | ||||
|---|---|---|---|---|---|
| RF2030VRP | RF2040VRP | RF2050VRP | RF2060VRP | RF2080VRP | |
| 10T | ○ | ○ | ○ | ○ | △ |
頂板鏈條鏈輪
| 齒數 | 鋼材 | 不鏽鋼 | ||||||
|---|---|---|---|---|---|---|---|---|
| TT | TTP | TTU | TTUP | TPF | TPUSR | TPUN | TPUSR | |
| 800T | ◎ | |||||||
| 1000T | ◎ | ◎ | ||||||
| 1012T | ◎ | ◎ | ◎ | ◎ | ◎ | |||
| 1013T | ||||||||
| 1100T | ◎ | |||||||
| 1112T | ◎ | ◎ | ◎ | ◎ | ◎ | |||
| 1200T | ◎ | ◎ | ||||||
| 1212T | ◎ | ◎ | ◎ | ◎ | ◎ | |||
| 1300T | ◎ | |||||||
| 1500T | ◎ | ○ | ||||||
加工內容
※單擊以查看詳細資訊。

| 軸孔加工 (L) | 鍵槽加工 (K) | 攻絲加工 (D) |
|---|---|---|
 |
 |
 |
|
·加工尺寸僅為整數1mm單位 ·加工公差・・・可選擇 |
·僅平行鍵槽 ·加工公差・・・可選擇 |
·可選擇加工尺寸 ·加工部位 (最多2處) 可選擇 ·帶固定螺釘 |

B=A/2 |

螺紋孔較長時, |
|
·帶鋼製凹斷六角孔 ·電鍍規格或本體為不鏽鋼 
|
在JS9·P9的情況下 (新JIS)
| 適用軸孔直徑 (mm) |
鍵槽寬度 (mm) |
椿本標準 尺寸 |
選擇大小 |
|---|---|---|---|
| 10~12 | 4 | M4 | --- |
| 12~17 | 5 | M5 | M4 |
| 17~22 | 6 | M6 | M5 |
| 22~30 | 8 | M6 | M5, M8 |
| 30~38 | 10 | M8 | M6, M10 |
| 38~44 | 12 | M8 | M6, M10 |
| 44~50 | 14 | M8 | M6, M10 |
| 50~58 | 16 | M10 | M8, M12 |
| 58~65 | 18 | M10 | M8, M12 |
| 65~75 | 20 | M12 | M10, M16 |
| 75~85 | 22 | M12 | M10, M16 |
| 85~95 | 25 | M16 | M12, M20 |
| 95~110 | 28 | M16 | M12, M20 |
| 110~130 | 32 | M20 | M16 |
| 130~150 | 36 | M20 | M16 |
| 150~170 | 40 | M20 | M16 |
| 170~(200) | 45 | M24 | M20 |
無鍵槽時,軸孔倒角尺寸為下表的1/2。
在F7·E9的情況下 (舊JIS)
| 適用軸孔直徑 (mm) |
鍵槽寬度 (mm) |
椿本標準 尺寸 |
選擇大小 |
|---|---|---|---|
| 10~13 | 4 | M4 | --- |
| 14~20 | 5 | M5 | M4 |
| 21~30 | 7 | M6 | M5 |
| 31~40 | 10 | M8 | M6, M10 |
| 41~50 | 12 | M8 | M6, M10 |
| 51~60 | 15 | M8 | M6, M10 |
| 61~70 | 18 | M10 | M8, M12 |
| 71~80 | 20 | M12 | M10, M16 |
| 81~95 | 24 | M12 | M10, M16 |
| 96~110 | 28 | M16 | M12, M20 |
| 111~125 | 32 | M20 | M16 |
| 126~140 | 35 | M20 | M16 |
| 141~160 | 38 | M20 | M16 |
| 161~170 | 42 | M20 | M16 |
| 軸孔直徑 | 軸孔倒角 |
|---|---|
| 10~20 | 1 |
| 21~32 | 1.2 |
| 33~50 | 1.6 |
| 51~80 | 2.5 |
| 81~170 | 3 |
| 軸孔直徑 | 可選倒角量 | |||
|---|---|---|---|---|
| 10~17 | N | A | - | - |
| 18~44 | N | A | B | - |
| 45~170 | N | A | B | C |
※依尺寸及輪轂形式而異,部分倒角量可能無法選擇。詳情請參閱圖面庫。
| 加工分類 | 雙節距 | TT型 | 適用於倍速鏈條 | |||
|---|---|---|---|---|---|---|
| 軸孔 | 鍵 | 絲錐 | ||||
| I | --- | 0 |  |
 |
 |
|
| II | 0 |  |
 |
 |
||
| III | 1 |  |
 |
 |
||
| 2 |  |
 |
 |
|||
| 3 |  |
 |
 |
|||
| 4 |  |
 |
 |
|||
| 5 |  |
 |
 |
|||
| IV | --- | 1 |  |
 |
 |
|
| 2 |  |
 |
 |
|||
| 3 |  |
 |
 |
|||
| 4 |  |
 |
 |
|||
| 5 |  |
 |
 |
|||
| H0 | 無 |
| H1 | 輪轂安裝方向:內-內 |
| H2 | 輪轂安裝方向:同方向 |
| H3 | 輪轂安裝方向:外-外 |
- ·並列使用時,在同軸上使用2個鏈輪時,按照指定的安裝方向對準鍵槽位置進行加工。
- ·輪轂的安裝方向請從下圖3的圖案中選擇。
輪轂安裝方向示意圖
| 訂貨時的表示代碼 | 規格 |
|---|---|
| B | 黑色氧化處理 |
| K | 無電解鎳磷鍍層 |
| C | 電鍍鋅 (三價鉻處理) |
其他
| 限制 | 請聯絡我們索取檢驗報告和流程規程表。 (如果需要提交,將以一般特殊表格處理。) |
|---|